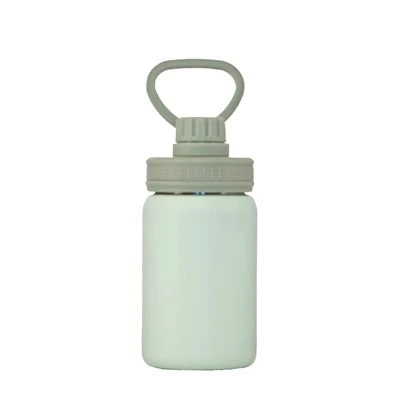
Cawan termos keluli tahan karat: diperbuat daripada keluli tahan karat lapisan dua dalam dan luar, teknologi kimpalan digunakan untuk mengintegrasikan bekas dalam dan cangkang, dan kemudian teknologi vakum digunakan untuk mengekstrak udara dari sandwic dan cangkang untuk mencapai penebat vakum kesan.
Aliran pemprosesan:
1, pemprosesan cangkerang bahan tiub luar bahagian pemotongan tiub membonjol dan sudut roll membonjol - bahagian bawah pemotongan mengecut bawah - Senarai yg panjang lebar - Rata - bawah - mulut rata mulut - pembersihan dan pengeringan - Ujian - lubang pada perumahan yang layak
2, aliran pemprosesan shell dalam (terdapat dua jenis, proses ini adalah deria aliran. Satu lagi adalah setem, tetapi batasan setem) paip pemotong bahan tiub dalam - sudut roll membonjol tiub rata dan mulut rata rata - atas - penggulungan benang - Ujian - pembersihan dan pengeringan lubang - ketukan - pengeringan - Kebocoran - ujian kimpalan punggung pelapik yang layak
3, cangkerang luar dan proses pemasangan cangkang dalam dengan cawan - tekanan kimpalan di bahagian bawah - pemeriksaan kimpalan kimpalan bawah - bawah - bawah - vakum - suhu kimpalan getter - penggilap elektrolisis - suhu - tekanan - Ujian - menggilap cat bawah luar - suhu - Ujian - Persampelan - Produk - penyimpanan cat cetakan pembungkusan
Penerangan ringkas tentang teknologi pemprosesan:
1, pemotongan paip: pelarik, mengikut "memotong arahan kerja paip" pelaksanaan, saiz permintaan tepat, pengesanan tepat pada masanya produk buruk, sekerap, operasi untuk mengelakkan lubang, lubang, lubang, sekerap.
2, pengembangan air: akhbar pengembangan air, mengikut "arahan operasi pengembangan air", memerlukan perhatian, sentiasa memberi perhatian kepada lubang produk, saiz, bentuk memenuhi keperluan.
Bahagian 3:, papan pemuka kereta, letakkan bengkak air keluar dua daripada dua potong shell, memerlukan saiz yang tepat, potong sama rata, tiada jurang, burr, perlahan-lahan untuk mengelakkan lubang, lubang, lubang, sekerap.
4, membonjol: akhbar hidraulik besar boleh dilaksanakan mengikut "arahan operasi pengembangan air", yang memerlukan perhatian. Ia sepadan dengan sambungan cangkerang dan acuan, dan kita harus sentiasa memberi perhatian kepada sama ada lubang, saiz dan bentuk produk memenuhi keperluan.
5, dalam sudut roll: pelarik, dua sisi bentuk cekung oleh sudut shell membonjol roll untuk memenuhi keperluan saiz, untuk mengelakkan lubang, lubang, lubang, sekerap.
6, mengecilkan bahagian bawah: menggunakan pelarik, khusus mengikut "buku panduan operasi leher" pelaksanaan. 把通过胀形外壳圆弧底口缩至符合尺寸要求,避免产生凹坑,凹点,麻点,哥庹
7, potong hujung: pelarik, bahagian bawah cangkerang bahagian bawah pengecutan mulut dipotong kepada saiz standard, potong sama rata, tiada jurang, burr, perlahan-lahan, mengelakkan lubang, lubang, lubang, sekerap.
8, tulang rusuk: pada akhbar kecil, jahitan kimpalan di mulut cangkang dimampatkan, dan sambungan kimpalan tidak akan dikimpal, supaya kimpalannya licin dan seragam.
9, shell rata mengalir: pelarik, rata, seragam, tepi tidak bertakuk, untuk memenuhi keperluan, perlahan-lahan, mengelakkan lubang, lubang, lubang, sekerap.
10, siram bahagian bawah: gunakan akhbar untuk menumpukan perhatian, sentiasa memberi perhatian kepada lubang, saiz dan bentuk produk memenuhi keperluan, terutamanya memberi perhatian kepada sama ada terdapat retak di bahagian bawah setem.
11, mulut rata: papan pemuka kereta, seragam mulut rata, tiada jurang, kilat, mengikut keperluan, perlahan-lahan, elakkan lubang, lubang, lubang, sekerap.
12, tiub rata: papan pemuka kereta, paip kepala rata, rata, jurang seragam, tiada burr, untuk memenuhi keperluan; kendalikan dengan lembut dan elakkan pit, pit, pit, scrap.
13, sudut roll: pelarik, pelapik membonjol menonjol sudut baik bergolek untuk memenuhi keperluan saiz, perlahan-lahan, mengelakkan lubang, lubang, lubang, sekerap.
14, pelapik: papan pemuka kereta, kepala rata rata, seragam, tepi tidak bertakuk, untuk memenuhi keperluan; kendalikan dengan lembut dan elakkan pit, pit, pit, scrap.
15, rolling benang: dengan mesin benang khas, rolling benang "mengikut arahan khusus" keperluan pelaksanaan fokus, laraskan kedalaman benang memenuhi keperluan saiz; kendalikan dengan lembut dan elakkan pit, pit, pit, scrap.
16, membersihkan dan mengeringkan pelapik, cangkerang bersih dan kering; perlahan-lahan, elakkan pit, pit, pit, scrap.
17, pemeriksaan: lubang pemeriksaan mengetuk bekas dalam dan shell luar adalah layak, terdapat cekung, mata cekung untuk memenuhi keperluan rata, perlahan-lahan.
18, kimpalan punggung: mengimpal bahagian bawah dalam dan dalam, mengikut buku panduan operasi kimpalan, jahitan kimpalan licin, tiada celah dan tiada lubang.
19, menguji pengesanan kebocoran air: untuk mengimpal yang baik di dalam tangki untuk menguji air, tiada lubang di kimpalan, tiada kebocoran yang layak.
20, dengan cawan: bekas dalam dan kulit luar bersama-sama, cawan keamanan; perlahan-lahan, elakkan pit, pit, pit, scrap.
21, bahagian bawah kimpalan kimpalan: mengikut proses kimpalan kimpalan khusus pada akhir "arahan kerja", diperlukan untuk memastikan penembusan kimpalan dan bahagian bawah licin, tidak cembung dan cekung, manik dan kebocoran sendi pateri.
22: di bahagian bawah tempat kimpalan dan tempat kimpalan pada getter, perhatian mesti berada di tempat getter kesan kimpalan vakum dalam 24 jam adalah baik, jika tidak ia akan menjadi tidak sah.
23, tekanan pada akhirnya: mulut cawan ditekan pada tempat kimpalan pada getter di bahagian bawah, dan tahap tekanan pembukaan bawah.
24. Bahagian bawah kimpalan kimpalan: periksa cawan di bahagian bawah kimpalan dan pilih sama ada terdapat cawan dengan kimpalan kebocoran, kimpalan cawan buruk atau sebab buruk lain.
25. Pengepaman vakum: vakum bebas ekor, mengikut piawaian operasi vakum.